導入
生地仕様書——別名、 仕様書、技術仕様書、技術データシート(TDS) あるいは中国の工場では、「規格表(guīgé biǎo)」—— これは、実際に購入するものの仕様を定義する唯一の文書です。発注書には「綿ポプリン10,000メートル」と記載されています。この規格表は、そのポプリンが1メートルあたり1.20ドルか2.40ドルか、またそれがプレミアムシャツに縫製されるのか使い捨てシャツに縫製されるのかを決定する質問に答えるものです: どの綿を使用し、どの程度細く紡績され、どの程度密に織り上げられ、どのように仕上げられ、どの数値まで試験され、どのようにロールされ、どのようにラベル付けされるのか?
仕様書の不備が原因で検品不合格となる事例は、ほぼ常にあいまいまたは未確認の仕様に起因します。「サンプルと同じ」という記述は、染色ロットが経年劣化した後には何の意味も持ちません。「良質」という表現には法的効力がありません。また、3月のサンプルで手触りが承認されたとしても、6月の量産ロットでは目に見えないほど変化している可能性があります。本ガイドでは、適切な平織生地仕様書に含まれるべきすべての項目を1行ずつ解説し、綿および綿混紡のアパレル・家庭用テキスタイル生地における業界標準の一般的な数値範囲を示し、各項目の確認方法、注意すべき落とし穴、および柯橋(Keqiao)の工場に対して適切に記入された仕様書を依頼する方法を紹介します。
1. 適切な仕様書の形式
専門的な仕様書は通常1~2ページで構成され、以下の5つのセクションからなります:
- 識別情報 — 生地コード/名称、バイヤー製品番号、バージョン日付、工場連絡先。
- 構造 — 組成、糸番手、密度、織組織、仕上げ幅、単位面積重量。
- 色と仕上げ — 色基準、染色方法、機械的および化学的仕上げ。
- 性能 — 縮率、色牢度等級、強度、ピリング性、pH値/ホルムアルデヒドおよびその他の化学物質制限値(試験方法を明記)。
- 納入形態 — ロール長、チューブ、内包装/外包装、ラベルおよび出荷マーク、総重量/正味重量、およびカートン/ベールデータ。
すべての数値欄には、その 試験方法および許容差を明記すること。「収縮率3%」という単なる記載(標準が示されていない場合)は実施不能である。一方、「洗濯による寸法変化:経方向≤3%/緯方向≤3%(ISO 6330/AATCC 135に準拠、40 °Cで3回洗浄、タンブル乾燥)」という記載は実施可能である。この違いこそが、仕様書とマーケティング用文案との本質的な差異である。
2. ヘッダーおよび識別欄
- 品目/スタイル番号 — 工場の恒久的な構造コード(例:内部ポプリンコード)に加え、 お客様の スタイル番号。工場コードにより、何年後であっても同一構造の生地を再発注可能である。お客様のコードは、当該生地を衣料品のテックパックに紐づけるものである。
- 日付および改訂番号 — 仕様は進化する。「Rev. 3, 2026-10-20」と明記することで、旧版の承認済み仕様書に基づく量産を防ぐことができる。
- 用途 —「メンズ用織物シャツ」または「 upholstery クッション」であると明記することで、工場は適切な仕上げ処理を選択し、試験要件(upholstery にはアブラージョンおよび耐光性の数値が必要だが、アパレルには不要)について事前に警告できます。
- 参照基準/サンプル — 承認済みラボディップ番号、ストライクオフ、またはシール封印済み生地サンプル。常に「バイヤーサンプルによる」という曖昧な表現ではなく、日付付きの実物またはデジタル基準を参照してください。
3. 組成(繊維含有率)
組成欄には、各繊維の名称とその質量百分率がすべて明記されます。たとえば、 「100% コームドコットン」, 「55% リネン/45% コットン」, 「98% コットン/2% エラスタン」 または 「65% ポリエステル/35% コットン」です。混合繊維の場合、百分率は標準調湿後の重量に基づき表示され、主要市場における許容誤差は厳しく定められています。EU規則では、通常の製造ばらつきに起因するわずかな偏差のみが認められており、「約80/20」といった意図的な丸め表示は消費者向けラベル上では法的に認められません。
バイヤーによる確認項目:コットンが カード加工またはコンブド加工 (コンブド加工では短繊維やネップが除去される。シャツ地のポプリンは通常、コンブド加工が施される。)また、リングスピン、オープンエンド、コンパクトのいずれかであるか、および「オーガニック」「BCI」「GRSリサイクル」などの表示に取引証明書(Transaction Certificate)が添付されているかを確認する必要がある。「100%コットン」という安価な見積もりには、リサイクルされたセルビッジ廃棄物由来の微量なポリエステルが混入している場合があり、初回ロットに対する組成試験(ISO 1833またはAATCC 20Aに基づく定量的化学分析)を実施すれば、費用はわずかでその疑問を解消できる。繊維の種類および同定に関するさらに詳しい解説については、当社の 「ファブリック組成および繊維含有量ガイド」を参照してください。.
4. 糸番手 — 細さを表す数値
糸番手は、経糸および緯糸の細さを示すものであり、ほぼ他のどの項目よりも手触りおよびコストに影響を与える。現在、2つの糸番手表示方式が併存している。
- イングリッシュ・コットン・カウント(Ne) — 間接表示:数値が大きいほど糸は細い。世界中の綿製平織物で標準的に用いられる。40sの糸は30sの糸より細い。
- テックス/デニール(T、D) — 直接表示:数値が大きいほど糸は重い。合成繊維および一部の技術繊維で用いられる。
仕様書には次のように記載される。 「40s × 40s」 (経糸:40 Ne、緯糸:40 Ne)または 「60s × 60s」 上質なシャツ地向け。一般的な織物衣料の範囲は30s~60sであり、高級シャツ地となる細番手は80s~100s、キャンバス・ダック・厚手ツイルなどは10s~21sである。「133×72、40s×40s」のポプリンは、典型的な高密度構造である。同じ密度数(133×72)を維持したまま、糸番手を40sから32sに下げると、より重く、安っぽい感触の生地が低コストで得られる——これは典型的な目立たない代替手法である。
チェック柄およびトラップ(格子柄):糸番手が 公称値か、実測値かを確認すること。 混紡糸の場合、「相当綿番手」として表示されることがある。また、撚り本数も重要である——60s/2(2本撚り60s)は、単糸60sとは全く異なる、非常に強く、異なる糸である。提示価格が信じがたいほど安価に思える場合は、まず糸番手と密度を確認すべきである。
5.糸密度(経糸数および緯糸数)
密度は、 「133 × 72」 のように表記される——経糸数(インチまたはcmあたり)×緯糸数(インチあたり)。同一糸番手において密度が高いほど、1メートルあたりの糸量が多く、生地がより緻密で、ハンドフィールがシャープになり、価格も高くなる。ポプリンは構造的に、軽量な緯糸に対して高密度の経糸を特徴とする;典型的なシャツ用ポプリンは経糸数110~140本/インチ、緯糸数70~90本/インチ程度であるのに対し、キャンバスは低密度だが極めて太い糸を用いた平織生地である。
| 生地種別 | 典型的な糸番手(Ne) | 典型的な密度(E×P:インチあたり) | 一般的な重量 |
|---|---|---|---|
| 軽量シャツ用ポプリン | 60s × 60s / 50s × 50s | ~130–160 × 80–100 | 90–120 GSM |
| 標準プリント用ポプリン | 40s × 40s | ~120–133 × 70–80 | 110–135 GSM |
| コットンツイル/チノ | 32s × 32s / 21s × 16s | ~120–130 × 70–80 | 180–260 g/m² |
| キャンバス/ダック | 10s/2–21s/2 | 約40–60 × 30–45 | 280–450+ g/m² |
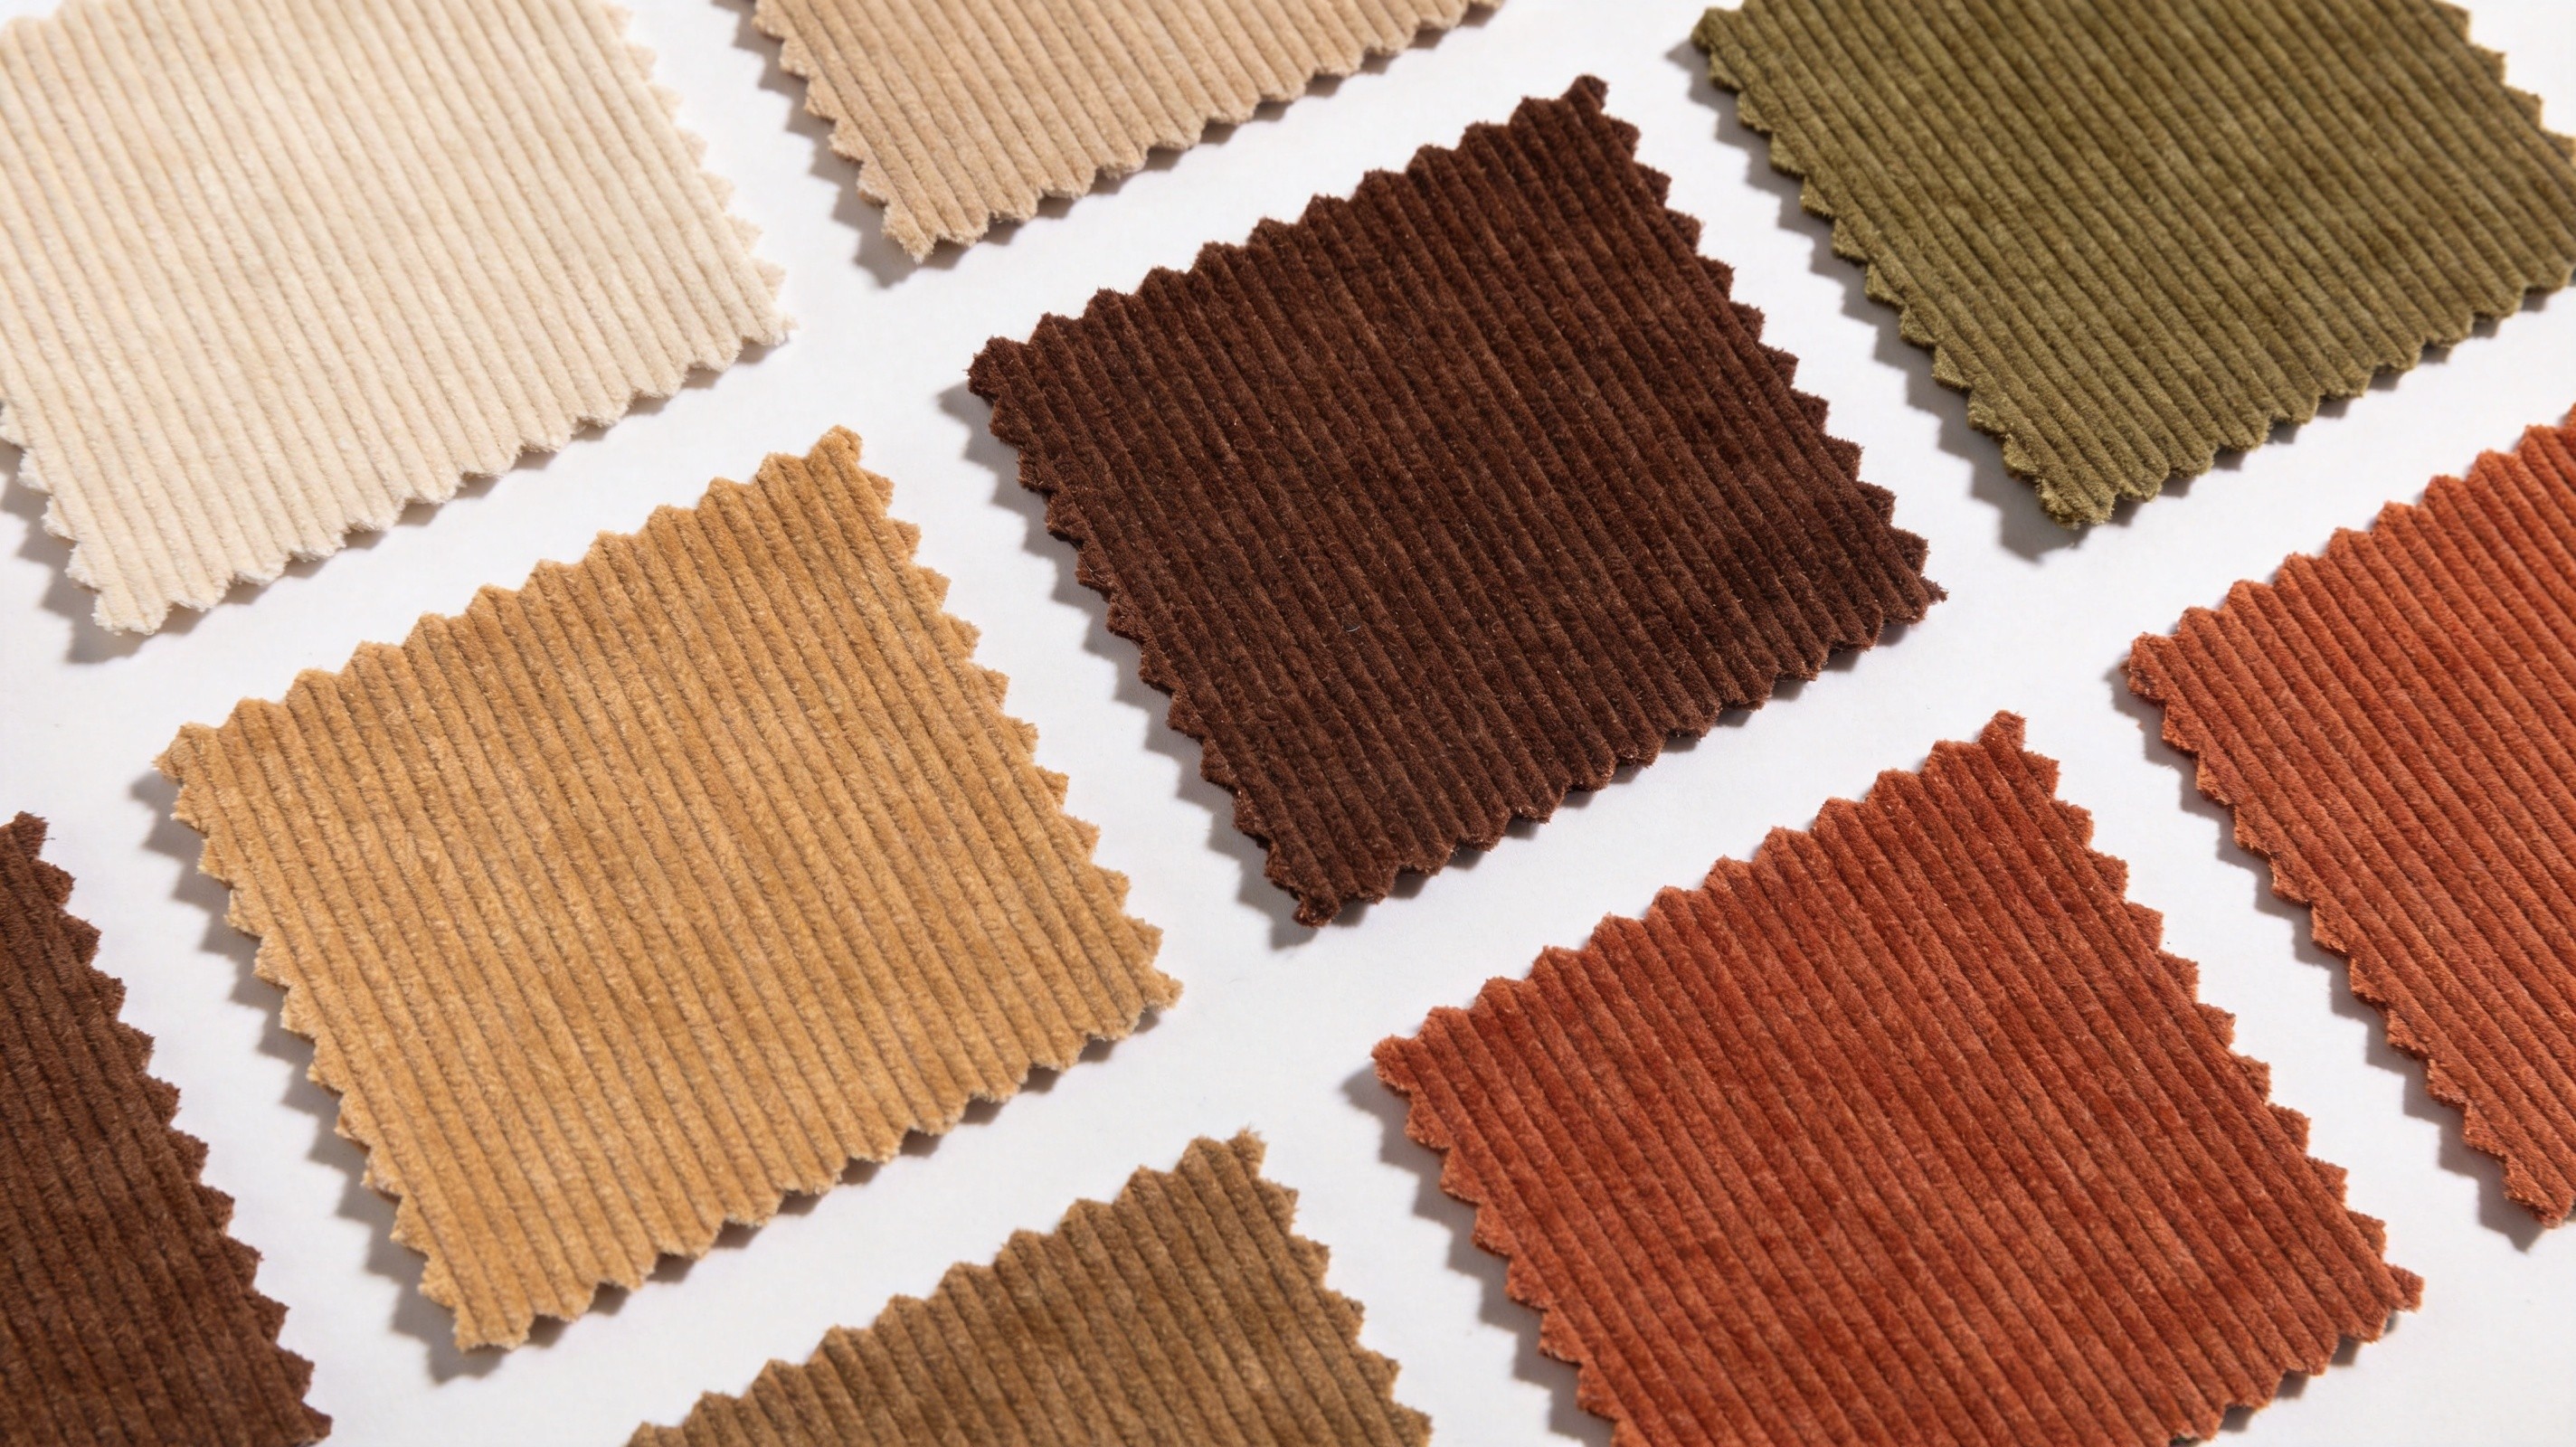
| コーデュロイ(経糸 × 緯糸) | 通常、32s/2 × 16s/21s パイル構造 | リブ本数が4.5–21本/インチでタイプを定義 | 180–320 g/m² |
| リネン・コットン混紡 | 約21s–40s相当 | 中厚地、80–120 × 60–80 | 130–220 GSM |
注意:紙面上の密度は過大に表示される場合がありますが、実際にはより細い糸を使用して達成されています。したがって、GSMとともに、目数と密度を総合的に評価してください。 目数と密度をGSMとともに総合的に評価してください。. The three numbers must be arithmetically coherent (weight per square meter is a function of yarn mass and thread count). A lab can ravel and count threads per inch on a conditioned specimen in minutes.
6. 素材の重量:GSMおよびoz/yd²
素材の重量は、 グラム毎平方メートル(GSMまたはg/m²)で表されます。 これは世界中で用いられる単位です。また、 米国ではオンス毎平方ヤード(oz/yd²)が用いられます。 換算率:1 oz/yd² ≈ 33.91 GSM;したがって、6 oz ≈ 203 GSMです。仕様書には、未仕上げ(グレイジ)ではなく仕上げ後の重量と、通常は ±5% の許容誤差を明記する必要があります(ロール製品の場合)。
受領時の最も迅速な妥当性チェックは重量測定です:一定面積の代表的な調湿済み試験片を計量するか、円形カッターで100 cm²の円盤を切り取り、その重量を100倍します。「130 GSM」と仕様されたポプリンが118 GSMで到着した場合、これは通常の許容範囲を逸脱しており、ほぼ常に糸、密度、または幅に関する不正行為を意味します。水分は質量に影響を与えるため、紛争は標準大気条件(約20 °C、65% RH)下での調湿後に判定され、湿った倉庫の床の上で行うものではありません。重量選定に関する詳細は、当社の 生地の重量およびGSM(平方メートルあたりのグラム数)ガイド.
7. 幅 — 完成品幅および裁断可能幅
幅は、仕上げ後の端から端までの寸法(インチまたはセンチメートル単位)で示されます: 57/58インチ、148 cm、150 cmアパレル用平織物は一般的に140–150 cm、ホームテキスタイル用の広幅生地は220–240 cmです。仕様書には、さらに 実使用可能幅/裁断可能幅 (ヘムやステンターピン痕を除いた幅)および許容誤差(通常±1–2 cm)を明記する必要があります。裁断可能幅が145 cmしかないのに、150 cmを基準に作成されたガーメントマーカーを使用すると、知らず知らずのうちに生地消費量が2–3%増加します——これは数千メートル規模で測定可能な差です。また、幅とGSMを組み合わせることで、輸送コスト算出に必要な「1メートルあたりの重量」も算出できます。
8. 織り組織および構造
織り組織欄では、糸の交差構造の名称を記載します: 平織(ポプリン、キャンバス、ボイル)、綾織(2/1、3/1ドリル、デニム、チノ)、サテン/サテン地、ドビー、ジャカード、パイル(コーデュロイ、ベルベット)、またはシーサッカー、オックスフォード、リップストップなどの特殊構造。コーデュロイの場合、重要な数値は ワール数(wale count) — インチあたりのリブ数(約4.5~8本のワイドウェール、11~16本のミッドウェール、16~21本のファインウェール)— さらにパイル構造およびカットパイル地染めか地染めコットンかを明記すること。専用の コーデュロイのウェールおよび仕様ガイドを参照のこと。キルト加工品については、表地/裏地の生地、バッティング繊維およびgsm(平方メートルあたりの重量)、キルティングパターンおよびステッチ密度を明記すること。細かい織り柄の詳細(ストライプの繰返し幅、ドビー模様のサイズなど)は、寸法付きの技術図面として添付すること。
9. 色:ラボディップ、ストライクオフおよび許容差
- 色基準 — パントーンTCX/TPXコード(名称付き)、顧客提供の実物標準、または光源付きデジタル分光ターゲット(D65昼光、TL84店舗照明、CWF、A/白熱灯、UV)。
- ラボディップ — 大量生産前の工場による小規模レシピサンプル。各光源ごとに書面による承認を行い、検査すること。 メタメリズム (昼光下では一致するが、店舗照明下では色調が変化する現象)。
- 機器測定基準 — 専門的な承認には分光光度計を用い、ΔEの上限値を設定する。D65下でΔE ≤ 1.0は一般的な厳格な基準であり、ブランドによって異なるが、商業実務では最大で約1.5までが許容される。
- 印刷物 — プリント生地には必要です ストライクオフ 色、スケール、位置合わせ、手触りを含む承認。デジタル印刷の場合は、さらにファイル仕様(繰り返しサイズ、カラープロファイル、解像度)が必要です。
- ロット管理 — シートにはロット番号の付与、色調の連続性(「1本のロール内では色調の変化がないこと;色調帯は分離され、明確に表示すること」)およびロールラベルによるロット区分を実施する必要があります。
10. 染色および仕上げ(湿式加工)
このブロックは、未仕上げ生地(グレイジクロス)が完成品の生地へと加工される過程を説明しており、手触り、色調の安定性、および規制適合性に大きく影響します。
- 染色法 — 綿用の反応性染料、 vat染料、硫化染料、または顔料染料。綿への洗濯堅牢度は、一般に反応性染料およびvat染料が最も優れています。顔料プリントは、バインダー処理されていない限り、特有のドライな手触りになります。
- 準備 — シンジング、デサイズ、スコーリング、ブリーチング、マーセライゼーション。 メルセル化綿 染色がより均一になり、光沢と強度が向上する。シャツ地の規格では、しばしばこの素材が指定される。
- 機械仕上げ — サンフォライズ/圧縮収縮(事前収縮)、ステンタリング、ピーチング、ブラッシング(コーデュロイ)、カレンダリング、事前洗浄、衣料品洗い対応性。
- 化学仕上げ — 柔軟剤(シリコーン系は縫い目滑り特性を変化させる)、シワ防止/樹脂処理(ホルムアルデヒド含有 — 許容限界値を明記すること)、撥水・撥油、抗菌、難燃、および市場要件に応じたPFASフリー要件。
- プリント工程 — ロータリースクリーン、フラットスクリーン、またはデジタル(繊維種別に応じた反応性/顔料/酸性インク);デジタルプリントの最小ロット数および色数制限は、当社の デジタルプリントガイドで説明されている通り、全く異なる。.
注意:仕上げ処理は後続の衣料品加工工程に影響を与える。シリコーン系柔軟剤は接着およびプリント密着性を損なう可能性がある;樹脂処理布地は、適切に配合されて初めてホルムアルデヒド試験で低値を示す;非メルセル化綿を濃色で染色した場合、摩擦堅牢度(クロッキング)が極めて悪化することがある。意図する衣料品洗浄方法(ストーンウォッシュ、エンザイム処理、漂白)を事前に明示し、工場がその工程に対する堅牢度試験を実施できるようにすること。
11. 性能および試験データ — あなたを守る数字
信頼性のある試験表には、試験項目、試験方法、要求値および通常の測定結果が記載されている。試験方法は、ISO、AATCC/ASTM、GB(中国国家標準、多くはISOと同等)、または小売業者独自のプロトコル(マークス&スペンサー、ネクスト、H&Mのマニュアルなど)に基づくものであり、これらは一般の標準よりも厳格であることが多い。
| 試験 | 一般的な方法 | 典型的なアパレル要件 |
|---|---|---|
| 寸法変化(収縮率)、織物 | ISO 6330 / AATCC 135 | サンドライズ後:経糸および緯糸ともに≤3%;リラックス加工/リネン風生地は≤5% |
| 洗濯色牢度 | ISO 105-C06 / AATCC 61 | 変色:≥グレード3–4、付着:≥グレード3–4 |
| 摩擦色牢度(クロッキング) | ISO 105-X12 / AATCC 8 | 乾燥時:≥4、湿潤時:≥3(濃色)/3–4 |
| 光に対する色牢度 | ISO 105-B02 / AATCC 16 | 衣料品:≥ 3–4、家庭用テキスタイル/カーテン:≥ 4–5 |
| 汗に対する色牢度 | ISO 105-E04 / AATCC 15 | ≥ 3–4 |
| 引張強さ/裂け強さ | ISO 13934 / ASTM D5034、D2261 | 生地の重量別;軽量平織物では、破断強度がしばしば ≥ 200–300 N |
| 縫い目すべり | ISO 13936-2 / ASTM D434 | シャツ/ズボン用生地の場合、規定荷重におけるすべり量は ≤ 6 mm |
| ピリング | ISO 12945-2(マーティンデール法) | ≥ 3–4(ポリエステルとの混紡品ではピリングがより顕著) |
| 摩擦(家庭用/繊維用) | ISO 12947 マーティンデール法 | upholstery:≥ 15,000–20,000 サイクル;衣料品ではほとんど規定なし |
| pH | ISO 3071 | 衣料品:概ね 4.5–8.5(ベビー用品はより厳しく、約 4.0–7.5) |
| ホルムアルデヒド | ISO 14184-1 | 一般的なブランドリストに基づく肌直接接触衣料品:≤ 75 mg/kg;ベビー用品:≤ 20–30 mg/kg |
| アゾ染料/芳香族アミン | ISO 14362;EU REACH付録XVII | 禁止アミン:各30 mg/kg以下;EUではアゾ染料が制限されています |
| スキュー/トルク | 洗浄後の測定 | 綿織物の場合:3~4%以下 |
これらを以下のように扱ってください。 典型的商用範囲であり、普遍的な法則ではありません。 — 赤ちゃん向けライン、作業着プログラム、ドライクリーニング専用カーテンそれぞれが異なる制限を要求します。鍵となる習慣は、その方法を義務付けることです。 そして シート上の番号を確認した後、同じ方法でバルク検査を行います。第三者試験機関(SGS、Intertek、Bureau Veritas、TÜV、QIMAおよび柯橋の現地試験機関)では、綿製平織物向けの基本パッケージ検査(成分分析、GSM、収縮率、洗濯/摩擦堅牢度、pH、アゾ染料/ホルムアルデヒド)を、各試料あたり比較的低コストで実施しています。
テストブロック内の4つのトラップ
- 未仕上げ生地の結果 vs 仕上げ済み生地の結果 — 仕上げ済み・加工済みの生地のみが重要である。
- 単一洗浄 vs 3回洗浄による収縮率 — 洗浄回数および乾燥方法を必ず明記すること。タムブル乾燥では数値が大きく変動する。
- グレースケール標準なしでの等級評価 — 「グレード4」とは、ISO 105 A02/A03規格スケールに対する等級を意味する。試験報告書の提出を必ず要求すること。
- 営業担当者から提供されたサンプルではなく、実際の生産ラインから採取されたサンプル — 試験報告書は、検査員が生産ロールから採取したサンプルに基づくものでなければならない。ショールームから郵送された生地によるものではない。
12. ロール形状、梱包およびラベル
納入仕様は、織布工場が静かに損失を被り、バイヤーが静かに衣料品を損失する箇所である。すべてを明確に定義すること:
- ロール/ピースの長さ — 例:「60 m ± 5 m、連続した1本のピース(縫い合わせは不可)」;または許容される短尺ロールの割合(「30–50 mのロールで数量の最大10%まで」)。
- チューブ — 内径および材質;標準紙製チューブで、潰れにくい十分な強度を有する;チューブの皮重量(タレ・ウェイト)は生地計測から除外。
- 包装 — ロールごとにポリ袋、外装に編み込みPPベール、湿気の多い航海向けに乾燥剤を同梱;パイル生地およびキルト生地については真空圧縮を避ける。
- ベール/カートン構成 — ベールあたりのロール数、ベール寸法、ネット重量およびグロス重量、合計CBM;これはコンテナ積載計画に反映される。
- ロールラベル/巻標 — アイテムコード、カラーおよびロット番号、ロール番号、ピース長さ、グロス/ネット重量;倉庫でバーコードスキャンを行う場合はバーコードを記載。
- 出荷マーク/唛頭 — 主要マーク(バイヤーのロゴ/社名、宛先、発注書番号(P.O. No.)、スタイル、カラー、数量、カートン/ベール番号、寸法、グロス/ネット重量、原産地「Made in China」)は、お客様が提供するアートワークに従って印刷;取扱い用の側面マーク(「Keep Dry」、フック禁止記号など)。
検査では、ロールラベルとパッキングリストとの整合性を確認すること。 そして 実際の長さを少なくともサンプル分について物理的に測定すること。「紙は長いが布は短い」(ラベルは長いが布地は短い)という不満は、反物取引において古くからある問題である。納入総長さと請求書記載長さとの差異について、許容範囲の上限を明記することを要請する——±1–2%が標準的な表現である。
13. 仕様書の活用:承認フロー
- 仕様書を発行する アパレル向けテックパックとともに:構造の目標または参照サンプル、最終用途、性能限界、梱包方法、準拠すべき規格。技術的な構造仕様を作成できないバイヤーは、承認済みの対応サンプルおよび性能要件を指定し、織物メーカー(ミル)に構造仕様の作成を依頼できます。
- ミルが記入済みのTDSを返送 達成可能な数値および許容誤差を記載したTDS。サンプル承認の前、つまり承認後ではなく、事前に交渉を行ってください。
- ラボディップ/ストライクオフの承認 書面による承認を行い、日付およびライトボックス情報とともにアーカイブする。
- 試作サンプル(PPサンプル/船頭様) 実際の生産ルートで製作し、仕様書に基づいて検査を行う。これを封印する。このサンプルがあなたの量産基準となる。
- ロット検査 AQL(一般的には、綿布などの裁断用生地の場合、4ポイント方式で主要欠陥はAQL 2.5、次要欠陥はAQL 4.0 — ASTM D5430が広く知られた標準)により実施。ロールの計測およびライン上で採取したサンプルに対するランダムな実験室検査も行う。4ポイント方式では、欠陥の長さに応じて減点される。プログラムによって異なるが、一般的な受入上限は100ヤードあたり20~40ペナルティポイントである。
- 最終仕様書のコピー 出荷書類とともに輸送されます。再注文およびクレーム対応のために保管してください。
現場でこれらの数値を確認する人間側の作業——実験室機器、校正、検査テーブル——に関しては、当社の 中国工場監査ガイド では、柯橋(ケチャオ)の織布工場で実際に何を確認すべきかを明確に示しています。
14. 柯橋(ケチャオ)の工場に対して適格な仕様書を依頼する方法
簡潔かつ具体的な依頼により、専門的なサプライヤーとカタログを暗記して読み上げる貿易業者を区別できます。以下のメッセージを活用してください:
「以下の内容を含む、署名済みの技術データシート(英語)をご提示・返送ください:正確な繊維組成(各繊維の重量パーセンテージ);実測された糸番手(Ne)(経糸×緯糸);密度(経糸本数×緯糸本数/インチ);完成品幅および裁断可能幅;完成品の単位面積当たり質量(GSM)±%;織組織;全工程の仕上げ工程(染色方式、メルセル加工の有無、サンフォライズ加工の有無、ソフトナー/化学仕上げの種類);洗濯・摩擦・日光・汗に対する色牢度(ISOまたはAATCC試験法および評価等級);3回洗浄後の収縮率(試験法明記);pH値、ホルムアルデヒド含量、アゾ染料試験値;ロール長の規則、紙管仕様、内包装/外包装仕様、ラベル記載内容および出荷マーク;さらに1梱包あたりの総重量/実重量およびCBM。これらの数値は量産時にも達成可能なものでなければならず、生産ロールの第三者試験により検証されます。また、重量・幅・長さについて保証する公差範囲も併記してください。」
能力のある柯橋(ケチャオ)の工場は、この依頼に対し1~2通のメールで明確なTDSおよび試験報告書を返信します。一方、能力に乏しいサプライヤーは連絡を途絶えさせたり、「サンプルと同じ」とだけ回答したり、達成可能な公差に関するコメントを一切付けずにご依頼の数値をそのままコピーペーストして返信してきます——これ自体が、調達活動における極めて貴重なインテリジェンスです。
仕様書の迅速監査チェックリスト
- [ ] ヘッダー:品目+スタイルコード、改訂日、用途、承認済み規格/ラボディップ番号
- [ ] 組成:全繊維の%表示、カード加工/コンブ加工の有無、証明書の添付有無
- [ ] 糸番手:経糸×緯糸のNe、単糸/撚糸、公称値ではなく実測値
- [ ] 密度:エンド数 × ピック数/インチ(インチあたりの経糸本数 × 緯糸本数)、糸番手およびGSMと整合性があること
- [ ] 重量:仕上げ後のGSM(グラム毎平方メートル)、±%の許容誤差、調湿後の測定
- [ ] 幅:仕上げ後幅および裁断可能幅、許容誤差はcm単位
- [ ] 織り組織:構造、ワイル数、または該当する場合はキルト構造
- [ ] 色:標準色コード、光源、ΔE限界値、ロット分離規則
- [ ] 加工:染色方法、マーセライズ/サンフォライズ処理、化学加工(開示対象)
- [ ] 性能:収縮率、色牢度、強度、pH値/ホルムアルデヒド/AZO染料に関する試験方法+要求事項+試験報告書
- [ ] 納品:ロール長、継ぎ目に関する方針、パッキング構成、ラベルおよび出荷マークのレイアウト
- [ ] バルク管理:AQL/4点検査方式による受入基準、ラインサンプルに対する第三者試験、文書に添付される署名済みシート
Mujia Textile(mujiatextile.com)は、紹興市柯橋区より、工場直販のコットンポプリン、コーデュロイ、キャンバス/ツイル、リネン・コットン混紡、キルト加工およびデジタルプリント生地を供給しています。すべての見積書には、成分、組織、GSM、幅、加工工程、試験規格、ロールパッキングおよび出荷マークを記載した英語仕様書が同封されます。これにより、お客様のテックパック、試験室、および縫製工場が、同一の数値に基づいて作業できます。ご希望の仕様目標値または承認済みカウンターサンプルをお送りください。適合し、試験可能な見積書をご提供いたします。